

Lütfen bize bir mesaj bırakın
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Select Language

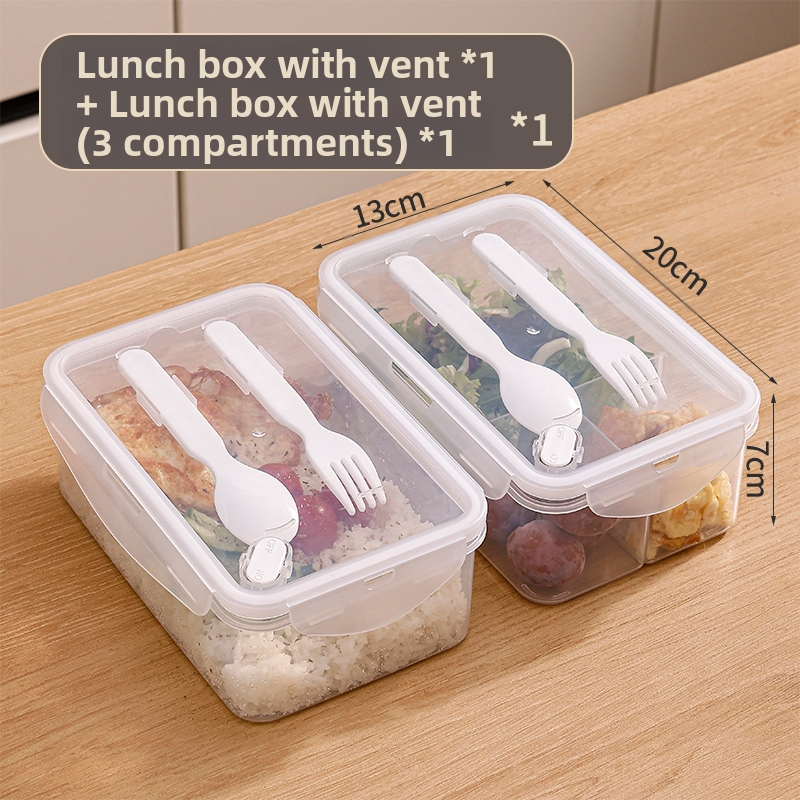
Öğle yemeği kutusu reddinin nedeni sekiz kusurdur: flaş, kısa atış, batma izleri, çarpıklık, contanın ters dönmesi, zayıf mandal, baskı tutarsızlığı ve kapak kızarması. Ters ibrazların çoğunluğuna bunlardan ikisi (kapak eğriliği ve baskı uyumsuzluğu) neden olur, çünkü her ikisi de fabrikada görsel bir kontrolden geçer ve 20 bulaşık makinesi döngüsünden sonra veya bir mağazada gün ışığı altında başarısız olur. Denetim planınız kutuya yalnızca kalıplandığı gün bakıyorsa, yanlış şeyi test ediyor demektir.
Bu , plastik öğle yemeği kutusu siparişlerindeki yaygın kalite kusurlarıdır ve yerde kullandığımız düzeltme referanslarıdır - her bir kusurun neye benzediği, buna neyin sebep olduğu ve hangi maddenin onu gönderinizin dışında tuttuğu. Aynı zamanda riski eşleştiren AQL planını da ortaya koyuyor: Mühürlü ürünler, çoğu denetim şirketinin varsayılan olarak uyguladığı genel 2,5/4,0 seviyesinden daha sıkı bir büyük kusur seviyesine ihtiyaç duyar.
Her kusurun bir imzası vardır: Bazıları makinede görünür, bazıları yıkamadan sonra görünür ve bazıları yalnızca ışık kutusundaki altın numunenin üzerinde görünür. Bu, Ruibot'un çocuklara yönelik öğle yemeği kutuları, bento kutuları ve içecek takımları üzerindeki kendi QC kayıtlarından alınan, plastik öğle yemeği kutusu siparişlerindeki yaygın kalite kusurları ve bir çalışma başlamadan önce alıcılarla birlikte incelediğimiz düzeltmeler listesidir.
Kusur | Ana neden | Nerede gösteriliyor | Karşı önlem |
Flaş (çapak) | Aşınmış ayırma hattı, düşük kelepçe kuvveti | Hemen kenarlarda ve mandalda | Takım bakım programı; AQL 2.5 ana dal |
Kısa atış | Düşük erime sıcaklığı, soğuk yolluk, ince duvar | Hemen bölücü uçlarında | Altın örnekte işlem penceresi kilitlendi |
Lavabo işaretleri | Eşit olmayan duvar kalınlığı, zayıf soğutma | Hemen kalın kaburgaların üzerinde | DFM incelemesi takımlamadan önce, sonra değil |
Kapak çözgü | Düzensiz soğutma, yığılma gerilimi, sıcak doldurma | Yıkandıktan veya 24 saat dinlenmeden sonra | Düzlük özelliği ≤0,4 mm; 50 döngü testi |
Contanın ters çevrilmesi | Manuel montaj hatası | İlk sızıntı testinde | %100 hat içi sızıntı kontrolü; montaj aparatı |
Zayıf mandal | Geçit konumu, düşük kristallik | Döngü testinde 5k–10k açılır | Altın numune üzerinde menteşe döngüsü testi |
Yazdırma tutarsızlığı | Mürekkep viskozitesi, plaka aşınması, kürlenme sıcaklığı | D65 ışığı altında, fabrika ışığı değil | Pantone toleransı ΔE ≤2; ışık kutusu kontrolü |
Kapı allık | Kapı çok küçük, yüksek kesme | Kozmetik, kapının yanında | DFM'de kapı boyutu; kozmetik limit örneği |
Bunlardan üçü bir tablo satırından daha fazlasını hak ediyor:
Siparişiniz büyük düz kapaklar içeriyorsa, önce onlara dikkat edin: büyük parçalar daha fazla soğutma gerilimi taşır, bu nedenle soğuk su pınarı kapağı 400 ml'lik bir kutudan önce eğrilme gösterir.
✅ Sonuç olarak: Kusurları ortaya çıktıkları zamana göre (kalıplama, gevşeme, yıkama) sıralayın ve her birinin gerçekten başarısız olduğu aşamada test edin.
Temel olarak majör için AQL 2,5 ve minör için 4,0 kullanın, mühürlü herhangi bir üründe majör değerini 1,5'e sıkın, kritik kusurları Ac=0 olarak ayarlayın ve üç kez inceleyin: altın numune, üretim ortası ve sevkiyat öncesi. Çoğu alıcının devraldığı genel plan, contalardan biri ters çevrildiğinde sızıntı yapan bir ürün için değil, ev eşyaları için oluşturulmuştur.
Parti büyüklüğü | Örnek (Seviye II) | Büyük Ac/Re 2,5'ta | 4,0'da Minör Ac/Re |
501–1.200 | 80 | 5 / 6 | 7 / 8 |
1.201–3.200 | 125 | 7 / 8 | 10 / 11 |
3.201–10.000 | 200 | 10 / 11 | 14 / 15 |
10.001–35.000 | 315 | 14 / 15 | 21 / 22 |
2.000 parçadan oluşan Seviye II, 125 numune alıyor ve 7'ye kadar büyük kusuru kabul ediyor; bu, bir tedarikçinin "yüzde birkaçı normaldir" dediğinde alıntılanacak sayıdır. Kapalı bir bento kutusunda, 125 birimden 7'sinin sızıntı yapması, kanalınıza giren %5,6'lık bir başarısızlık oranıdır. Ruibot'ta seviye, alışkanlığa göre değil, ürün türüne göre belirleniyor ve mühürlü ürünler daha sıkı bir ana sınırla çalıştırılıyor.
Herhangi bir denetim raporundan daha fazla işe yarayan dört madde:
Baskıya özel bir tane daha: plastik beslenme kutularındaki baskı solması ve renk uyumsuzluğu kusurları ilk kartonda nadiren görülür. Tampon baskı plakası aşındıkça veya uzun vadede mürekkep viskozitesi değiştikçe ortaya çıkarlar; bu nedenle üretim ortası kontrolünün yalnızca ilk ve son kartonlarla değil, altın numuneyle de ışık kutusu karşılaştırmasını içermesi gerekir.
Bunların hiçbiri teorik değil: Burada listelenen plastik öğle yemeği kutusu siparişlerindeki ve düzeltmelerindeki yaygın kalite kusurlarının her birinde, bunu engelleyen bir madde bulunur ve bu maddenin PO aşamasında hiçbir maliyeti yoktur.
✅ Sonuç olarak: Mühürlü ürünlerde ana AQL'yi sıkılaştırın, üç aşamada inceleyin ve rapor geçinceye kadar dengeyi koruyun.
S: Sevkıyattan sonra düzeltilmesi en pahalı kusurlar nelerdir?
C: Kapak eğriliği ve contanın ters çevrilmesi. Her ikisi de işlevseldir, her ikisi de tetikleyici geri dönüşleridir ve her ikisinin de işlem sırasında yakalanması ucuzdur; düzlük ölçümü ve %100 sızıntı kontrolü. Gönderim yapıldıktan sonra maliyet, yeniden çalışma saatinden konteynere, kredi dekontuna ve ters ibraza geçer.
S: Öğle yemeği kutusu kapakları üretim sırasında neden eğriliyor ve kalıp bunu düzeltebilir mi?
C: Düzensiz soğutma ve paketleme geriliminin yanı sıra paketleme sırasında sıcak doldurma da genel nedenlerdir. Bir kalıp, dengeli bir soğutma ve daha uzun bir tutuş ile bunu iyileştirebilir, ancak teknik özelliklerin yine de yazılması gerekir: düzlük ≤0,4 mm, 24 saat sonra ve 50 yıkama döngüsünden sonra ölçülmüştür. Öğle yemeği kutusu kapaklarının üretim sırasında neden eğrildiğine ve bunun nasıl önleneceğine dair eksiksiz yanıt, kapak geometrisinde değil, soğutma devresinde ve bekletme süresinde yatıyor; bu nedenle bir söz değil, süreç penceresini isteyin.
S: Denetim planını mevcut bir sipariş üzerinde çalıştırabilir misiniz?
C: Evet. Ruibot, AQL düzeyi varsayılan olarak değil ürün türüne göre ayarlanarak yukarıdaki üç aşamalı planı her toplu siparişte çalıştırır ve Taizhou City Huangyan Ruibote Plastic Co., Ltd., altın numune fotoğraflarını, süreç içi kayıtları ve sevkiyat öncesi raporu gönderiyle birlikte sağlar; mühürlü gıda kaplarımızda ve pipetli kaplarımızda kullanılan dosya yapısının aynısıdır.
Bize mevcut spesifikasyonunuzu ve son denetim raporunuzu gönderin; Ruibot, 48 saat içinde bir kusur sınıflandırma tablosu, ürün türünüz için önerdiğimiz AQL seviyesi ve siparişinize göre boyutlandırılmış bir altın numune kontrol listesi gönderecektir. Kusur geçmişi nedeniyle yeniden kaynak alıyorsanız, fotoğraf ekleyin: Yukarıdaki sekiz kusurun çoğu tek bir yakın çekimden, baskı solması ve plastik beslenme kutularındaki renk uyumsuzluğu kusurlarından tanımlanabilir.
Cep:+86 13336738128
E-posta:david@boxplastik.com
Web sitesi: www.boxplastik.com

December 26, 2026
Bu tedarikçi için e-posta
December 26, 2026
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.